

Encontrar un equilibrio entre la elaboración de cerveza de calidad profesional y el espacio limitado es el mayor obstáculo para las cervecerías urbanas. Nuestra planta modular de microcervecería de...
READ MORE
Tanques de fermentación comerciales: guía de selección para cervecerías y plantas de bebidas
Una cervecería que pasó de lotes de 15 hL a 40 hL recibió recientemente dos cotizaciones para lo que parecían equipos idénticos: seis fermentadores cónicos, camisas de glicol y bolas de pulverización CIP. La cotización más barata fue un 22% más baja y la brecha se encontraba en tres líneas de la hoja de especificaciones: cobertura de la chaqueta en el cono, 304 en lugar de 316L en la carcasa húmeda y una presión de diseño de 1 bar en lugar de 2,5 bar. Ninguno de esos números aparece en una etiqueta de capacidad, sin embargo, los tres deciden si el tanque puede carbonatar, qué tan fuerte mantiene la temperatura durante un fermento rápido y cuánto tiempo sobrevive en una bodega permanentemente húmeda.
Un tanque de fermentación comercial se define por cuatro números, no por su tamaño: volumen de trabajo, área de superficie de la camisa frente a la temperatura del refrigerante, presión de diseño y acabado superficial del metal mojado. La capacidad nominal sólo indica cuánto líquido cabe dentro de una caparazón. Si todavía estás aclarando los fundamentos de la embarcación antes de escribir una especificación, nuestra nota sobre que hace un tanque de fermentación Cubre primero los conceptos básicos del proceso.
volumen de trabajo, espacio de cabeza y planificación de lotes
Los fermentadores se venden por volumen nominal, funcionan por volumen de trabajo y están protegidos por espacio de cabeza. En un tanque de 2000 L, el lote utilizable suele ser de 1600 a 1700 L, porque la fermentación activa genera espuma y eleva el nivel del líquido que debe permanecer por debajo de la bola de pulverización y por debajo de la parte superior de la zona de enfriamiento. Llene un recipiente al 95% y perderá producto a través del brazo de purga o de la válvula de alivio el primer día de alto krausen.
Una especificación que establece "volumen de trabajo 80% del nominal, mínimo 20% de espacio libre" es una especificación alrededor de la cual se puede diseñar una bodega. Una especificación que simplemente dice "2000 L" es un número de marketing. Pregunte por el volumen de trabajo en litros, el porcentaje de espacio libre y el nivel al que termina la camisa superior o zona de enfriamiento.
| Deber | Volumen de trabajo | Espacio de cabeza | nota practica |
|---|---|---|---|
| Fermentación primaria de ale y lager | 80 a 85% del nominal | 15 a 20% | Tome la cifra más alta para las cepas de mayor rendimiento y los mostos de alta densidad. |
| vino y sidra | 85 a 90% del nominal | 10 a 15% | Baja espuma, pero debe permitir remontados y gestión del tapón. |
| Kombucha y propagación de levadura. | 70 a 80% del nominal | 20 y 30% | La demanda de espuma y oxígeno aumenta al principio del ciclo. |
| Fermentación de yogurt y lácteos. | 85 a 90% del nominal | 10 a 15% | El espacio de la cabeza también alberga el eje agitador y el dispositivo CIP. |
Chaquetas de refrigeración y control de temperatura.
La decisión sobre el enfriamiento se toma en metros cuadrados de área de la chaqueta, no en el número de tanques. Un fermentador con una sola zona que cubre solo la cubierta cilíndrica se mantendrá cómodamente entre 12 y 15 °C y luego tendrá dificultades para bajar una cerveza de 20 °C a 2 °C para que se enfríe. La cobertura del cono, las camisas de doble zona y el glicol suministrado entre -4 y -6 °C proporcionan una fuerza motriz adicional. Para programas más largos, aproximadamente de 1,2 a 1,5 metros cuadrados de chaqueta por cada 10 hL de volumen de trabajo es un punto de partida realista, que debe compararse con su propia temperatura de glicol y el tiempo de choque objetivo.
El control de temperatura individual por recipiente cuesta más al principio y se amortiza en consistencia. En un circuito compartido con una única válvula de control, cada fermentador se adapta a la demanda de sus vecinos. Con el control por recipiente, cada tanque tiene su propio punto de ajuste y la planta de glicol se puede dimensionar según una diversidad realista en lugar de la simultaneidad del peor de los casos.
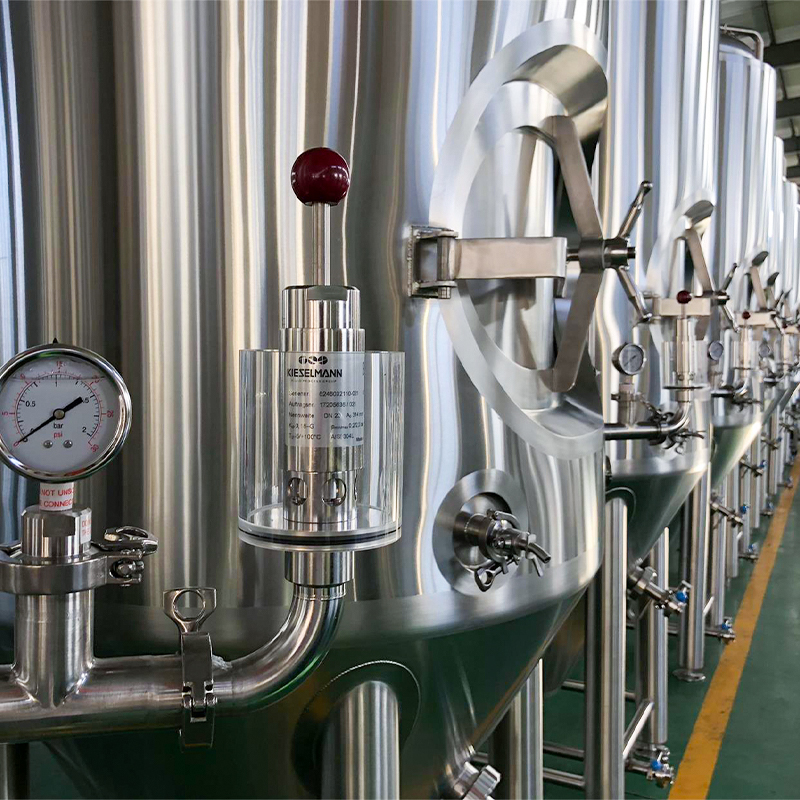 Fermentador con control de presión y camisa de glicol para sidra y cerveza. Muestra cómo el control de glicol por recipiente y una válvula de expulsión apoyan la fermentación presurizada y el aplastamiento en frío, mientras que los índices de presión determinan la capacidad de carbonatación. Ver producto →
Presión de diseño, carbonatación y seguridad.
La presión de diseño decide lo que se puede hacer dentro del mismo recipiente. Un tanque con una capacidad de 0,5 bar fermentará y puede ser impulsado por gas, pero la carbonatación a 2,5 volúmenes de CO2 en el recipiente requiere una clasificación más alta y una ruta de alivio certificada. Los pasos habituales en el mercado son 1 bar, 1,5 bar y 2,5 a 3 bar; cada paso cambia el espesor de la pared, el diseño del cono o plato y el costo.
- Solicite tres cifras documentadas independientes: presión de diseño, presión de prueba y ajuste de la válvula de alivio.
- Confirme si el recipiente está diseñado como recipiente a presión o como tanque atmosférico con válvula antirretorno.
- Compruebe que un solo operador pueda acceder de forma segura al manómetro, la válvula de seguridad y la válvula de muestra desde la plataforma.
Grado de acero inoxidable y acabado superficial.
304 maneja mosto limpio, cerveza y la mayoría de soluciones de azúcar. 316L se especifica donde hay exposición a cloruro, mayor contenido de sal, medios lácteos, jugos de frutas ácidos o agentes de limpieza que contienen cloruro. El molibdeno en 316L resiste las picaduras y el grado "L" con bajo contenido de carbono protege las zonas de soldadura en un recipiente que está húmedo durante la mayor parte de su vida útil.
El acabado de la superficie, medido como Ra, importa tanto como la aleación. Una Ra de 0,8 µm o mejor en la superficie humedecida proporciona un resultado de limpieza para aplicaciones relacionadas con computadoras, kombucha y biotecnología. Las soldaduras internas deben ser esmeriladas y decapadas o pasivadas, sin grietas donde las biopelículas sobreviven un ciclo de lavado.
| elemento | Elección estándar | Opción de actualización | Riesgo si se ignora |
|---|---|---|---|
| cáscara mojada | 304 | 316L | Picaduras en soldaduras bajo limpieza con cloruro o servicio de jugo |
| Acabado interno | Ra 0,8 µm o mejor | Pulido espejo Ra 0,4 µm | Retención de biopelículas y pruebas de hisopo fallidas |
| Tratamiento de soldadura | Terreno y pasivado | Completamente rectificado con pasivación documentada. | Corrosión en grietas y costuras con fugas. |
| aislamiento | PU de 50 mm con revestimiento | 80 a 100 mm, revestimiento sellado | Condensación, mayor carga de glicol, desperdicio de energía |
Diseño higiénico y compatibilidad CIP
El rendimiento CIP está diseñado en la geometría. Un dispositivo rociador dimensionado para el diámetro del tanque y colocado de manera que el chorro alcance la parte superior del cono y la parte inferior de la entrada limpia el recipiente en 20 a 30 minutos con el flujo, la temperatura y la concentración correctas. Un dispositivo de tamaño pequeño deja áreas de sombra, y las áreas de sombra son de donde proviene el siguiente lote de bacterias del ácido láctico.
Puntos que vale la pena incluir en la orden de compra: presión de limpieza de 1,5 a 2,5 bar en el dispositivo, conexiones tri-clamp o DIN 11851, un piso inclinado que drena a un único punto bajo, una entrada lo suficientemente grande para una persona y válvulas de muestreo por encima de la línea de líquido en lugar de en la zona de levadura.
Unidades cónicas para la producción de cerveza.
Un unitank fermenta y acondiciona en un solo recipiente, razón por la cual la mayoría de cervecerías artesanales entre 5 hL y 100 hL los estandarizan. Lo esencial es un cono de 60 grados para la recolección de levadura e incluso drenaje, un brazo de trasiego colocado sobre el lecho de levadura, una piedra de carbonatación, un puerto de lúpulo seco y una válvula de muestra. La geometría del cono también determina cuántas cerveza clara se recupera antes de que se altere el cono de levadura.
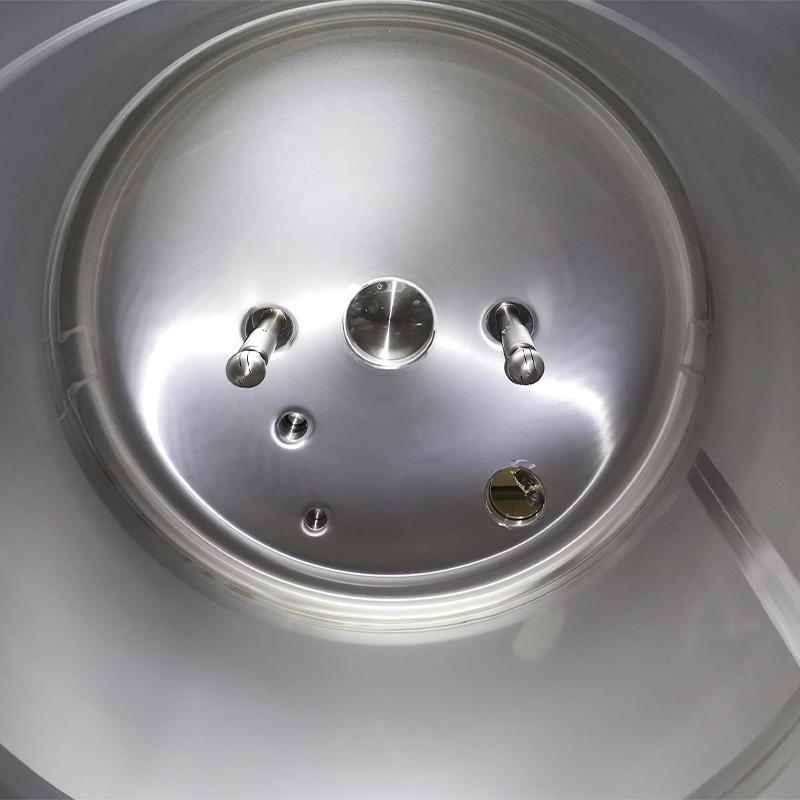 Unidad sanitaria SS316L para cervecerías artesanales a gran escala El unitanque electropulido con CIP giratorio y puerto de lúpulo seco superior admite combinados de fermentación y acondicionamiento, lo que ayuda a adaptar el número de recipientes a los exigentes programas de elaboración de cerveza. Ver producto →
El recuento del tanque se deriva del programa de preparación, no del espacio del piso. Elaborar cerveza cinco veces por semana con una fermentación de nueve días necesita al menos diez recipientes, más uno más para acondicionamiento o rotación de limpieza. Subestimar ese número es el error más común en una bodega nueva: llegan los tanques, se escribe el cronograma y tanto la carga de enfriamiento como la rotación CIP suponen un recuento de tanques que no existe.
Servicio de vino, sidra y kombucha
Los recipientes para vino, sidra y kombucha se construyen en torno a prioridades diferentes a las de los tanques de cerveza: vías de acceso más amplias para el manejo de frutas y orujos, agitación más suave para la maceración y, en algunos casos, diseños de capacidad variable que permiten que un tanque funcione al 60% o al 100% sin perder rendimiento de enfriamiento. La estrategia del oxígeno también se invierte, porque la kombucha y la sidra se benefician del oxígeno controlado desde el principio, mientras que el vino necesita protección después de la fermentación primaria.
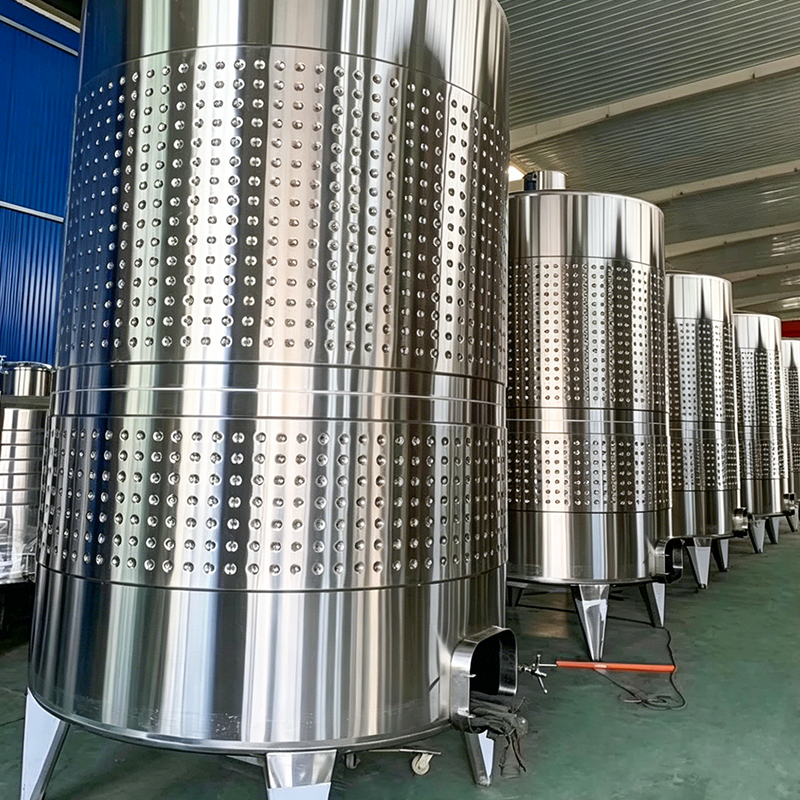 Tanque de fermentación de vino de capacidad variable con tapa flotante. El diseño de tapa flotante elimina el espacio libre para proteger los aromas delicados y al mismo tiempo se adapta a diferentes niveles de llenado, y comparte accesorios de bodega y procedimientos de limpieza en toda la gama de tanques. Ver producto →
La propagación de levadura agrega su propio requisito: un recipiente estéril, aireado y bien mezclado con un control estricto de la temperatura y puertos del tamaño adecuados para una higiene estilo laboratorio. Porque esta familia comparte la misma capa exterior, chaqueta y plataforma de ajuste que la versión más amplia. tanque de fermentación de vino y sidra La gama, las piezas de repuesto, las juntas y los procedimientos CIP se mantienen constantes en toda la bodega.
Una lista de verificación de especificaciones antes de realizar el pedido.
- Volumen de trabajo en litros, porcentaje de espacio libre y nivel donde termina la zona de enfriamiento superior.
- Área de la chaqueta por 10 hL, número de zonas, temperatura de suministro de glicol y tiempo de choque requerido.
- Presión de diseño, presión de prueba y ajuste de la válvula de alivio, cada uno documentado por separado.
- Grado de aleación para carcasa y chaqueta, además de figura Ra y estándar de tratamiento de soldadura.
- Estándar de conexión, caudal del dispositivo de pulverización, tamaño de la entrada y posiciones de las válvulas.
- Alcance del control: control de temperatura por recipiente, tipo de sensor, registro de datos y puntos de alarma.
Planificación de costos, plazos de entrega e instalación.
Las diferencias de precios entre cotizaciones suelen deberse a cuatro variables ocultas: área de la cubierta, grado de aleación, espesor del aislamiento y nivel de automatización. Un barco más barato rara vez es más barato para la misma especificación, así que solicite a cada proveedor que cotice con la misma lista de artículos antes de comparar los totales. Los buques personalizados suelen tardar entre 10 y 16 semanas desde la aprobación del dibujo, más el tiempo de envío, aparejo y puesta en servicio en el sitio.
La planificación de la instalación es donde fallan los proyectos. La altura del sótano decide si un tanque puede mantenerse en posición vertical debajo de las tuberías, la carga del piso y los puntos de anclaje deben confirmarse antes de la entrega, y las tuberías principales de glicol deben dimensionarse para la carga total conectada en lugar del promedio. Confirmar esos tres elementos con anticipación hace que la semana de puesta en servicio sea breve y predecible.
La regla práctica: compre tanques de fermentación según los datos de su proceso, no según una etiqueta de capacidad. El volumen, el área de la camisa, la presión nominal y el acabado son los cuatro números que determinan si la bodega funciona según lo planeado en el primer año y si seguirá funcionando en el décimo año.
Noticias
-
-
En la industria de pinturas y revestimientos, la "aglomeración" de pigmentos provoca un desarrollo deficiente del color y defectos en la superficie. Nuestro mezclador industrial de alto cizallamien...
READ MORE -
La limpieza y descarga de pastas de alta viscosidad de grandes tanques de vacío puede requerir mucha mano de obra y ser peligrosa. Nuestra máquina mezcladora al vacío con elevación automática cuent...
READ MORE -
El procesamiento de materiales de alta viscosidad como el jarabe a menudo genera una pérdida significativa de energía y tiempos de calentamiento lentos en tanques sin aislamiento. Nuestro tanque co...
READ MORE -
El bajo rendimiento de extracto y los rociadores atascados son los principales cuellos de botella en las cervecerías más pequeñas, desperdiciando costosas maltas especiales. Esta combinación de Mas...
READ MORE -
La producción de grandes volúmenes de líquidos intravenosos (IV) requiere un equilibrio aséptico constante entre las estaciones de mezcla y las líneas de llenado. Nuestro tanque de compensación est...
READ MORE
Equipo YME
-
Rápido Enlaces
Inicio Productos Acerca de Solución Servicio Noticias Contacto -
Productos Categoría
Tanques de mezcla Tanques de almacenamiento Tanques de fermentación Equipo de elaboración de cerveza Sistemas de limpieza CIP Pasteurizadores Soluciones llave en mano para bebidas y lácteos
Lo último Actualizaciones
-
Guía de tanques de vino de acero inoxidable: tipos, materiales y consideraciones de diseño
2026/10/16 -
Tanques de fermentación comerciales: guía de selección para cervecerías y plantas de bebidas
2026/10/10 -
Guía de diseño de tanques de mezcla: dimensionamiento, agitadores, chaquetas, detalles sanitarios
2026/09/29
-
-
Bienvenido a Visítenos
No. 15 Yinghua Road, Parque Industrial Chengdong, Ciudad de Daxu, Condado de Xiangshan, Ciudad de Ningbo, Provincia de Zhejiang, China -
llamar nosotros
• Mob: +86 0574 6583 9268 -
Contacto Nosotros en línea
• info@ymeequipment.com
Copyright© YME Equipment Co., Ltd. Todos los derechos reservados.
Fabricante de equipos de proceso de fluidos OEM/ODM
Proveedor de equipos para cervecería
